


Luftkompressor i F1200-serien
Den Luftkompressor i F1200-serien är konstruerad för pålitlig, kostnadseffektiv tryckluftsförsörjning, vars kärna är dess högeffektiva oljef...
See Details
En besättning som utrustar ett kyllager har 60 längder av 1-1/4 tum galvaniserad styv ledning att skära, brotscha och gänga innan en enda hängare går upp. Med en spärrträdare på ett stativ som är ungefär två minuters tid per ända, plus installation och olja. Med en maskin som chuckar röret och matar ett oljefyllt formhuvud tar samma ända närmare 15 sekunder. Avståndet mellan dessa två siffror är hela argumentet för att välja rätt ledningsgängare, och anledningen till att beslutet förtjänar mer eftertanke än en blick på en katalogsida.
Den definitionen döljer de delar som faktiskt spelar roll på plats: vilken storlek verktyget täcker, om stanshuvudet håller en äkta 1:16 avsmalning genom det hundrade skäret, hur röret stöds och var spånen och skäroljan hamnar. Avsnitten nedan följer den beställning en arbetsledare eller köpare allmänna möter dessa frågor.
En rörgängare skär samma NPT-profil som används på stålrör, varför en styv koppling snurrar på för hand och dras sedan upp hårt med ett eller två skiftnyckelvarv.
Tre detaljer avgör om det händer: avsmalningen, gängantalet och gänglängden. NPT är en avsmalnande gänga vid 1:16, cirka 1,79 grader per sida, så skarven dras åt när den griper in och själva kan göra det mesta av tätningen. Trådantalet ändras med handelsstorleken, varför ett munstyckshuvud täcker en rad storlekar och ett andra huvud täcker resten.
| Rörhandelsstorlek | Trådar per tum | Typisk formhuvudgrupp |
| 1/2 tum. | 14 | 1/2 till 1 tum. |
| 3/4 tum. | 14 | 1/2 till 1 tum. |
| 1 tum. | 11.5 | 1/2 till 1 tum. |
| 1-1/4 tum. | 11.5 | 1-1/4 till 2 tum. |
| 1-1/2 tum. | 11.5 | 1-1/4 till 2 tum. |
| 2 tum. | 11.5 | 1-1/4 till 2 tum. |
| 2-1/2 tum. | 8 | 2-1/2 till 4 tum. |
| 3 tum. | 8 | 2-1/2 till 4 tum. |
| 4 tum. | 8 | 2-1/2 till 4 tum. |
Trådlängden spelar lika stor roll som stigningen. En koppling ska köras upp för hand under större delen av sin längd och avslutas med en skiftnyckel; en gänga som är skuren för långa bottnar innan skarven är tät, och en gänga för kort gör att kopplingen inte är helt ingrepp.
Välj verktyget genom att räkna trådar per skift snarare än efter den största storleken på ritningarna: en handspärrträdare är vettig upp till cirka 1-1/4 tum och ett så slutar om dagen, medan en maskin vinner så snart en jobb passerar 1-1/2 tum eller trettio slutar ett skift.
En drivenhet sitter mellan de två: den snurrar ett handstilt formhuvud från en borrmaskin eller en dedikerad motor, som tar bort vevningen men lämnar snabbspänning, olja och spånkontroll hos operatören. Det är en bra kompromiss för servicearbeten där röret redan är fixerat och inte kan komma till en maskin.
 SQ65 2,5-tums elektrisk rörgängningsmaskin med dubbel hastighet För servicearbeten på fasta rör inkluderar denna 15–65 mm dubbelhastighetsmaskin tre stanssatser och stöder BSPT/NPT-gängning. Visa produkt →
En gänga passerar när den är helt formad, avsmalnande vid 1:16, fri från trasiga eller vikta toppar och tillräckligt lång för att låta kopplingen koppla in sin fulla designade längd.
Tre kontrollerar nästan varje fel som ses i fält, och alla tre tar mindre än en minut per slut.
Kodspråket lägger till en fjärde kontroll: NEC kräver att gängor på styva metallrör kapas till koniska standardmått, så en koppling gjord till standardgängformen passar. Blandjobb som kombinerar importerade ventiler med inhemska kopplingar är där förvirring N allmän koppling, och skillnaderna mellan PT, BSPT och BSPP anges i denna trådtyp och storleksguide som är värt att ha i lastbilen.
Jämför fyra siffror innan du jämför priset: storleksintervallet, spindelhastigheten, växlingstiden för dynhuvudet och maskinvikten med en full oljebehållare.
En maskin som sträcker sig 1/2 till 4 tum klarar den överväldigande majoriteten av byggnadsarbeten, och en dubbelväxlad växellåda betyder mer än obearbetade hästkrafter eftersom stora stansar vill ha vridmoment, inte RPM. Bytestid är antalet köpare glömmer att tajma: ett huvud som byter på tio sekunder sparar mer av ett skift än en något snabbare spindel.
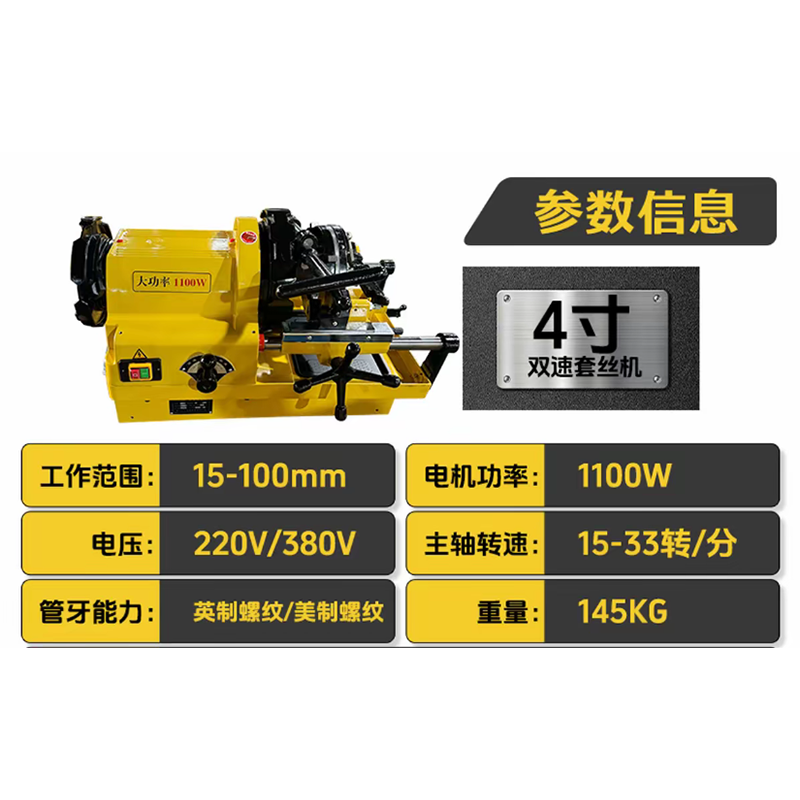 SQ100 4-tums elektrisk rörgängningsmaskin med dubbel hastighet Ett alternativ med 1/2–4 tum med dubbel hastighet med tre dysset, lämpad för byggnads- och industriella rörarbeten där räckvidd och stabil gängning är viktig. Visa produkt →
Vid tillverkning av stora volymer är de två långsammaste stegen att chucka röret och få olja till formen. An intelligent gängmaskin med automatiserad klämning och kontrollerade oljeleveransattacker båda, och den tid som sparas per slut är det som offentliga motiverade kapitalkostnaden för ett flermånadersprojekt.
Gängfinish bestäms av formen och oljan mycket mer än av motorkraften, och båda är billiga att kontrollera.
 Dubbelegade gängverktyg för intelligenta gängmaskiner När gängfinish beror på formen, erbjuder detta fyrdelade ersättningsset dubbla eggar och BSPT, NPT och metriska alternativ. Visa produkt →
Nej. EMT sammanfogas med ställskruv eller kompressionskoppling eftersom väggen är för tunn för att hålla en avsmalnande gänga. Att tvinga en stans på EMT kollapsar ända och förstör både röret och monteringssätet.
Standard avsmalnande NPT med en 1:16 avsmalning. Kopplingar, bussningar och kopplingar gjorda till standardgängformen kommer att löpa på en korrekt skuren gänga för hand och dras upp med ett eller två skiftnyckelvarv.
Tillräckligt lång för att kopplingen ska springa upp för hand under större delen av sin längd och avsluta med en skiftnyckel. Gängor som kapas längre än vad kopplingen kan sväja komma att bottna och lämna skarven lös.
Ja. Olja kyler formen, spärr spån och kontrollerar ytfinishen. Torrskärning förkortar matrisens livslängd kraftigt, ger trasiga toppar och gör att gängdimensionerna glider när formen värms upp.

Den Luftkompressor i F1200-serien är konstruerad för pålitlig, kostnadseffektiv tryckluftsförsörjning, vars kärna är dess högeffektiva oljef...
See Details
Den Luftkompressor i F1680-serien är konstruerad för stabil och effektiv lufttillförsel, med kärnteknologier för flercylindrig kompression, ...
See Details
Specialiserad kompatibilitet: Exklusivt designade för intelligenta gängmaskiner, formarna har en hög precision bearbetad struktur som perfekt match...
See Details
Detta 18V litiumjon hydrauliska crimpverktyg är ett portabelt hydrauliskt verktyg designat för kabelterminalpressning. Det har ett borstlöst lit...
See Details
Denna 21V litiumjonkanalstålhålslagare är ett portabelt hydrauliskt stansverktyg designat för att stansa hål i kanalstål, vinkelstål, stålplåtar oc...
See Details
Denna 220V brandrörsborrmaskin är en professionell enhet designad för hålskärning på brandskydd och VVS-rör. Drivs av en 220V industrimotor och ...
See Details
XJ.709 21V litiumjon högmagnetisk borstlös borrhammare är en hammare av industrikvalitet från märket Xiaojia. Utrustad med en högmagnetisk borstlös...
See Details
XJ.615 21V litiumjonborstlösa borrhammare/skruvdragare är en sladdlös borrmaskin för dubbla ändamål från märket Xiaojia. Drivs av ett 21V batteripa...
See Details
XJ.853 21V litium-jon högmagnetisk borstlös cirkelsåg är en handhållen cirkelsåg av industriell kvalitet från märket Xiaojia. Med en högmagnetis...
See Details
XJ.206 16V 6" borstlös elektrisk motorsåg är en mellanstor litiumjonmotorsåg från märket Xiaojia. Drivs av en 16V borstlös motor med en 6" svärd...
See Details
Upphovsrätt © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

