


Intelligent gängmaskin
1. Identifiera rördiametern automatiskt 2. Automatisk verktygsjustering och inställning 3. Rörstorlekar från 15 mm till 100 mm ...
See Details
Spud-verktyg säljs i mycket fler tidigare än de flesta köpare förväntar sig, och skillnaderna är inte kosmetiska. En skiftnyckel dimensionerad för M16-bultar kommer inte att rikta in en M24-fläns, en gjuten spud kommer inte att överleva en säsong av konstruktionsstål, och en spudstång är inte alls ett inriktningsverktyg. Det som följer täcker vad namnet egentligen syftar på, hur man matchar en spud till ett bulthål, vilket stål man ska insistera på och var verktyget passar in i en tillverkningssekvens som redan involverar skärnings- och gängningsutrustning.
Ett spudverktyg är ett handverktyg vars arbetsände är en avsmalnande stålspets, som driver in i ett felinriktat bulthål för att lyfta två delar i register och hålla dem där medan ett fästelement sätts in. Piggen är spud; konan göra jobbet.
Geometrin är enkel, och det är poängen. En spud för allmänt bruk sträcker sig från ungefär 6 mm vid spetsen till 20 eller 25 mm vid axeln, slipad på en grund kona så att den kan sitta på olika djup. Tryck in den lite och den korrigerar en liten offset. Tryck den längre och leden rör sig mer. En kroppslängd på 250 till 450 mm ger tillräckligt med hävstång för att rulla och fläns utan att sätta en permanent böj i bulten.
När ett spudverktyg får sin plats på plats:
Termen spudverktyg omfattar minst tre olika produkter, och att blanda ihop dem i inköpsstadiet är det vanligaste misstaget i denna kategori. Tabellen nedan skiljer dem åt efter arbetsände, storlek och felläge.
| Spud skiftnyckel (podger) | Avsmalnande spik plus en snabb sexkantskäft | 250 till 450 mm långa; 12 till 25 mm konisk bas | Fläns och strukturell inriktning, sedan åtdragning | Käften kan inte matcha varje mutterstorlek |
| Strukturell spudnyckel | Längre avsmalnande, tyngre kropp, ibland en hammaryta | 300 till 600 mm; upp till 1,4 kg | Stålmontering på höjden och kraftiga skruvförband | För tung och för lång för bänk- eller småborrarbete |
| Spud bar | Mejsel eller spets på en lång solid stång | 1,0 till 1,5 m; 3 till 12 kg | Lyfta, bända, flytta plåt och skena | Ingen skiftnyckel ände; kommer inte att rikta in ett bulthål |
| Spud (rörtapp) | Kort svetstapp eller nippel | Matchar rörstorleken | Munstycken, testpunkter, avlopp på kärl | Inte ett handverktyg alls |
Bultdiametern ställer i frigångshålet, frigångshålet ställer in spudbasen och spudbasen anger hur mycket felinställning du kan dra utan att skadas. Arbeta sekvensen i den ordningen och verktyget kommer att passa första gången.
Med medelstora hål enligt ISO 273 passerar en 16 mm bult genom ett 17,5 mm hål, en 20 mm bult genom 22 mm och en 24 mm bult genom 26 mm. En spudbas på ungefär 85 till 90 procent av håldiametern håller rent och överför fortfarande kraft till hålväggen snarare än bultens yta.
Längd är ett separat beslut. En 250 till 300 mm skiftnyckel passar bänkarbete och små flänsar, medan 400 mm och uppåt ger den räckvidd som behövs på stora spärrar och strukturella anslutningar. Längre är inte automatiskt bättre: varje extra 100 mm handtag multiplicerar kraften som finns tillgänglig vid avsmalningen, och den kraften är det som deformerar hålkanterna när en skarv är mycket ur register.
Gängade anslutningar ger upphov till ett annat inriktningsproblem. När en spole är sammanfogad av NPT-, BSPT- eller BSPP-gängor snarare än en fläns, blir frågan om montering av gängingrepp och tätning snarare än hålregister, och de relevanta dimensionerna anges i denna guide till rörgängatyper och storlekar .
En spudnyckel tjänar sina pengar på de första 40 mm stål, så legeringen och värmebehandlingen är viktigare än någon annan funktion på verktyget. Dropsmidd krommoly som 4140, med konan härdad till ungefär 40 till 45 HRC och kroppen mjukare, är kombinationen som håller formen utan att bli skör.
Drop-smidd krom-moly
Gjutet eller valsat kolstål
Stålrörshandtag tolererar platsmissbruk; trähandtag absorberar stötar men torkar ut och krymper; Isolerade komposithandtag är det enda vettiga valet för elarbeten, där 1000 V-klassning är ett krav snarare än ett trevligt att ha. På käftsidan greppar fasta storlekar bäst, justerbara käftar täcker fler mutterstorlekar till priset av slop, och spärrversioner påskyndar långa bultkörningar men lägger till en mekanism som grus så småningom kommer att hitta.
De skärverktyg som används för några meter bort följer samma metallurgiska logik. En gängdyna som har tappat sin hårdhet kommer att slita sönder en tråd på samma sätt som en mjuk spud gör ett hål, varför verktygsstålskvalitet och värmebehandling hör hemma i samma inköpssamtal.
 Höghastighetstålgängverktyg för elektriska gängmaskiner Precision HSS gängformar för elektriska maskiner, erbjuds i fyrdelade set för BSPT och NPT gängor med spånavskiljande spår och lasermärkta standarder. Visa produkt →
Spud är ett monteringsverktyg. Det kommer in efter att röret har kapats och gängats eller räfsats, och det går ut innan det slutliga vridmomentet appliceras. Butiker som kör en snabb sekvens runt den regeln behöver sällan bryta ett hål, och utrustningslayouten bakom en sådan sekvens anges i dessa rörtillverkning och installationslösningar .
Steg ett är där den mest passande smärtan skapas. Ett snitt som är ur kvadratiskt med en halv grad trycker flänsytan ur parallellt, och ingen mängd hävningar kommer att föra tillbaka bulthålen till en ren linje när sidorna väl kämpar mot varandra.
 Frekvensomvandling Metall kallkapsåg 220V 3500W kallsåg med ett 355 mm blad och 700–1300 rpm variabel hastighet, med en skugglinjestyrning för skärinriktning vid rörtillverkning. Visa produkt →
Steg två är där trådkvaliteten avgörs. En trasig tråd på en nippel eller en spoleände ändrar den effektiva längden på sammansättningen med en bråkdel, och bråkdelar är det som förvandlar en tvåminutersjustering till ett tjugominuters argument med en hammare.
 Intelligent gängmaskin för DN15–DN100 rör Automatisk inställning av rördiameter och 4-sekunders gängning av små rör stöder brittiska, amerikanska och metriska gängor på kol, galvaniserat, rostfritt, aluminium och kopparrör. Visa produkt →
De flesta fel på spudverktyget är lyftfel: verktyget uppmanas att korrigera mer offset än vad hålet klarar av. En fläns som är 5 mm ur register behöver skarven lossas och återställas, inte en längre skiftnyckel och mer kroppsvikt.
Rostfria flänsar behöver mer vård än kolstål. Spud bör komma i kontakt med hålväggen och inget annat, eftersom en spik som dras över en flänsyta kommer att smeta ut ytan och ge en läckbana en plats att börja. Härdade brickor och höghållfasta strukturella enheter är lika oförlåtande: en avsmalning som är för skarp kommer att markera hålet, och en avsmalning som är för trubbig kommer inte i allt. En droppe anti-seize på spud håller den fri i våta förhållanden och minskar skavning på rostfria hål.
Köp efter hålstorlek först, stål tvåa och käfttyp tredje; alla andra funktioner är preferenser. En kort checklista håller beslutet i rätt ordning.
Ett spudverktyg används för att lyfta felinriktade bulthål i linje och hålla skarven medan ett fästelement är monterat. Den avsmalnande spetsen går in i hålet, fogen rullar in i register och bulten går in utan kraft. Det är standardutrustning för flänssminkning, konstruktion av stålkonstruktioner och prefabricerad uppriktning.
En 5/8 tums bult passerar genom ett frigångshål på cirka 17,5 mm, så en spudbas på 15 till 16 mm passar korrekt. En skiftnyckel med 12 mm botten kommer att skramla i hålet och en 20 mm botten kilar sig innan den när arbetsdjup.
Ja, på de flesta engelsktalande marknader beskriver de två namnen samma verktyg: en avsmalnande spik parad med en sexkantskäft. Den regionala användningen kallas varierar, och i Nordamerika den strukturella versionen ofta bara en spudnyckel eller en tjurstift med en skiftnyckel fäst.
Det kan, med försiktighet. Avsmalningen bör endast vidröra hålets vägg, aldrig flänsytan eller packningens sittområde, och hålet ska vara rent och lätt smord. För hygieniskt eller högrent rostfritt arbete är en mjukspets inriktningsstift det säkrare valet.
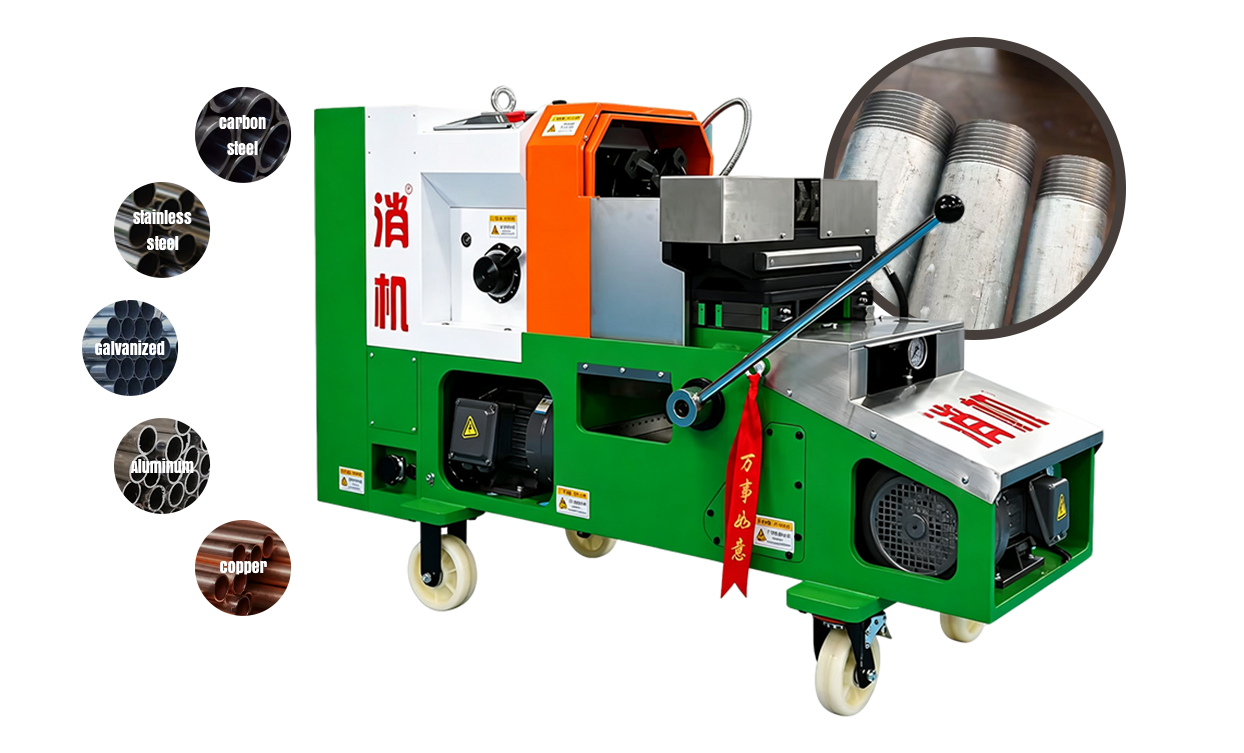
1. Identifiera rördiametern automatiskt 2. Automatisk verktygsjustering och inställning 3. Rörstorlekar från 15 mm till 100 mm ...
See Details
1. Nästa generations prestanda, som ger över 3 500 exakta snitt med varje blad 2. Intelligent motorteknik 3. Precision Shadow Line Guide 4...
See Details
Den Luftkompressor i F1200-serien är konstruerad för pålitlig, kostnadseffektiv tryckluftsförsörjning, vars kärna är dess högeffektiva oljef...
See Details
Denna SQ100 4-tums 15-100 mm elektriska rörgängningsmaskin med dubbla hastigheter är konstruerad för exakta och effektiva rörgängningsoperationer, ...
See Details
Denna 220V 14" permanentmagnet med variabel frekvens kallsåg är ett skärverktyg av industriell kvalitet designat för skärning av metallprofiler. ...
See Details
Denna 220V brandrörsborrmaskin är en professionell enhet designad för hålskärning på brandskydd och VVS-rör. Drivs av en 220V industrimotor och ...
See Details
XJ.523 21V litium-jon borstlös slagnyckel är ett kraftigt verktyg av industriell kvalitet från märket Xiaojia. Drivs av en högeffekts borstlös m...
See Details
XJ.617 21V litiumjonborstlösa borrhammare/skruvdragare är en kraftig multifunktionsborr från märket Xiaojia. Med en uppgraderad borstlös motor med ...
See Details
XJ.853 21V litium-jon högmagnetisk borstlös cirkelsåg är en handhållen cirkelsåg av industriell kvalitet från märket Xiaojia. Med en högmagnetis...
See Details
Denna 21V litiumjonsprutpistol (modell av ett litet flygplan) är ett bärbart sladdlöst målningsverktyg designat för färgsprutning. Drivs av ett ...
See Details
Upphovsrätt © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

