


Intelligent gängmaskin
1. Identifiera rördiametern automatiskt 2. Automatisk verktygsjustering och inställning 3. Rörstorlekar från 15 mm till 100 mm ...
See Details
Crew A kapar 200 längder av 50 mm PVC-rör före lunch och rör aldrig ändarna. Besättning B lägger till cirka tolv minuter till samma jobb genom att köra ett avgradningsverktyg runt varje snitt. Vid torsdagens inspektion är Crew A den som jagar spruckna uttag, en avloppsstapel som rakar bort plast från varje koppling den kommer in i, och kabelisolering som slits på vägen igenom.
Gradning av PVC är det billigaste steget i hela rörets arbetsflöde: en passage inuti, en passage utanför, sällan mer än tjugo sekunder per ände. Det är också steget som försvinner först när schemat skärps. Vad som följer är vad graden egentligen är, vilken verktygsklass som passar vilken rörstorlek och var steget hör hemma i en lösningsmedelssvets eller push-fit sekvens.
Ett verktyg för avgradning av PVC-rör tar bort den upphöjda läppen som finns kvar på insidan och utsidan av en plaströrsände, och jämnar sedan ut det avskurna hörnet så att röret går in i en koppling utan att skrapa bort material från muffväggen.
Plastgrader och metallgrader är olika problem. Ett avskuret stålrör lämnar en hård, vass kant som snäpper av. Ett PVC-rör skuret med en hjulskärare trycker en mjuk rullad läpp inåt, ett sågblad lämnar en fjäderad flagga av plast, och en spärrfräs skär en tunn ås på en ände som ofta inte längre är perfekt rund.
Gradning och fasning är inte samma operation. Gradning tar bort material som aldrig borde ha funnits där. Fasning tar bort material med avsikt, vid ungefär 10 till 15 grader, så att röret glider in i hylsan istället för att raka det. De flesta verktyg av bladtyp gör båda i ett enda pass; en fil gör det ena och lämnar det andra.
För PVC-rör under ungefär 63 mm är ett handavgradningsverktyg snabbare än att sätta upp en slipmaskin. Över 110 mm vinner ett motordrivet avfasningsverktyg eller en klaffskiva på både tid och konsistens.
En regel från verkstadsgolvet: om gradningen tar längre tid än snittet som skapade det, har verktyget fel för diametern.
Verktygsvalet följer diameter, väggtjocklek och väggstruktur snarare än märke: rör med tunnvägg och skumkärna behöver ett lätt bladverktyg, medan rör med solid vägg schema 40 och 80 tål en motordriven avfasning.
| Rörstorlek och användning | Vägganteckning | Rekommenderat verktyg | Se upp för |
| 16-32 mm ledning, kondensat | Tunnvägg, 1,5-2,5 mm | Handbladsbrottare | Övertryck flammar upp hålet |
| 40-63 mm DWV, små vattenledningar | Solid vägg, 2-3 mm | Handbrottsch eller roterande avgradningsbit | Bladprat på en oval ände |
| 75-110 mm avlopp, avlopp, avluftning | Solid vägg, 3-5 mm | 80-korn klaffskiva på en sladdlös kvarn | Värmeuppbyggnad smetar ut kanten |
| 160-315 mm avlopp, storm, huvud | 4-10 mm, ofta packad | Motordriven beveler eller kvarn med djupstopp | En ojämn fas är värre än ingen |
| Skumkärna eller cellkärna, valfri storlek | Fast hud över skummad mitt | Endast handverktyg, lätt tryck | Motordrivna verktyg krossar kärnan |
Skumkärnrör är ett separat fall. Väggen är en solid hud runt en skummad mitt, och alla motordrivna verktyg som biter i den krossar kärnan och lämnar en trasig kant ingen packning kommer att täta. Handverktyg, lätt tryck och ett blad bytt ut innan det börjar slitas istället för att raka sig.
Skärkvaliteten avgör hur mycket gradning som återstår att göra. Ett fintandat blad på en geringssåg lämnar en fyrkantig ände med en liten läpp; ett matt blad eller en hjulskär lämnar en grad som tar tre gånger så lång tid att rengöra. På plats är en kompakt sladdlös såg med ett vasst blad vanligtvis det snabbaste sättet att hålla kapade ändar tillräckligt kvadratiska för att grada i en enda gång.
 XJ.853 21V borstlös cirkelsåg med laserguide Sladdlös 140 mm såg med laserstyrning för raka snitt i trä och paneler; hjälper till att hålla avskurna ändar raka innan gradning. Visa produkt →
Gradning sker mellan skärning och torrpassning, innan primer eller cement vidrör röret; hoppar över det är den vanligaste orsaken till att en led som såg bra ut misslyckas månader senare.
Monteringsfönstret är kort. Cement på en PVC-fog börjar stelna inom ungefär 30 sekunder i varmt väder, så avgradning och torrpassning sker innan något limmas. Det finns ingen stopp i mitten av trycket för att rensa upp en kant.
En fungerande avgradningsuppsättning är tre saker: ett handverktyg för små rör, ett strömförsörjt alternativ för allt över 110 mm och en sladdlös strömkälla så att steget aldrig väntar på ett uttag.
 XJ.908 21V Borstlös vinkelslip med 100mm skiva Sladdlös 100 mm vinkelslip för skärning, slipning och polering; fungerar med 21V batteriplattform för gradning nära snittet. Visa produkt →
Sladdlös betyder mer än det låter. Gradningsverktyget används inom räckhåll för snittet, sedan sker nästa snitt någon annanstans. En batteriplattform som kör sågen, slipmaskinen och ljuset håller eggförberedelserna inne i skärcykeln. Team som arbetar med en dokumenterad rörtillverkning och installation arbetsflödesfångare vid skärstationen snarare än vid beslaget.
Det tillförlitliga fälttestet är en handskbelagd fingertopp som dras i en kontinuerlig cirkel runt båda kanterna av röränden; någon hake betyder att passet inte är klart.
Två minuters kontroll slår en återuppringning. På en dräneringsstapel rymmer en enda inre grad tillräckligt med skräp för att bromsa flödet, och det blir det första en inspektör tittar på.
Disciplinen är densamma som maskinverkstäder tillämpar när de jagar gradfri precisionsskärning på metallrörändar. PVC behöver helt enkelt en lättare beröring, ett vassare blad och mindre tryck.
Snabba svar på de frågor som dyker upp oftast på plats.
Ja, och besättningar gör det, men en kniv följer skärlinjen istället för rörets runda, så materialet lossnar ojämnt. Det är en nödfix. Ett avgradningsverktyg av bladtyp kostar lite och tar mindre tid per ände.
Både. Gradning tar bort den upphöjda läppen; avfasning skär den grunda avfasningen som leder röret in i hylsan. På push-fit och packningsförband är fasningen det som skyddar tätningen.
När väl avfasningen äter mer än ungefär en tredjedel av väggtjockleken, krymper det bundna området inuti hylsan och fogen tappar styrka. Grunda och konsekventa beats djupa.
Bara när de springer för fort eller trycker för hårt. Friktion värmer plasten, som smetar snarare än skär och lämnar en mjuk kant. Låg hastighet, en fräsch 80-korns skiva och lätt tryck undviker det.
Inget av detta kräver specialutrustning. Den behöver ett extra pass per rörända, ett blad som fortfarande är vasst och en vana som överlever veckan som schemat blir tight. Besättningar förlorar sällan ett jobb på grund av avgradning. De förlorar dagar över vad som händer när det hoppas över.
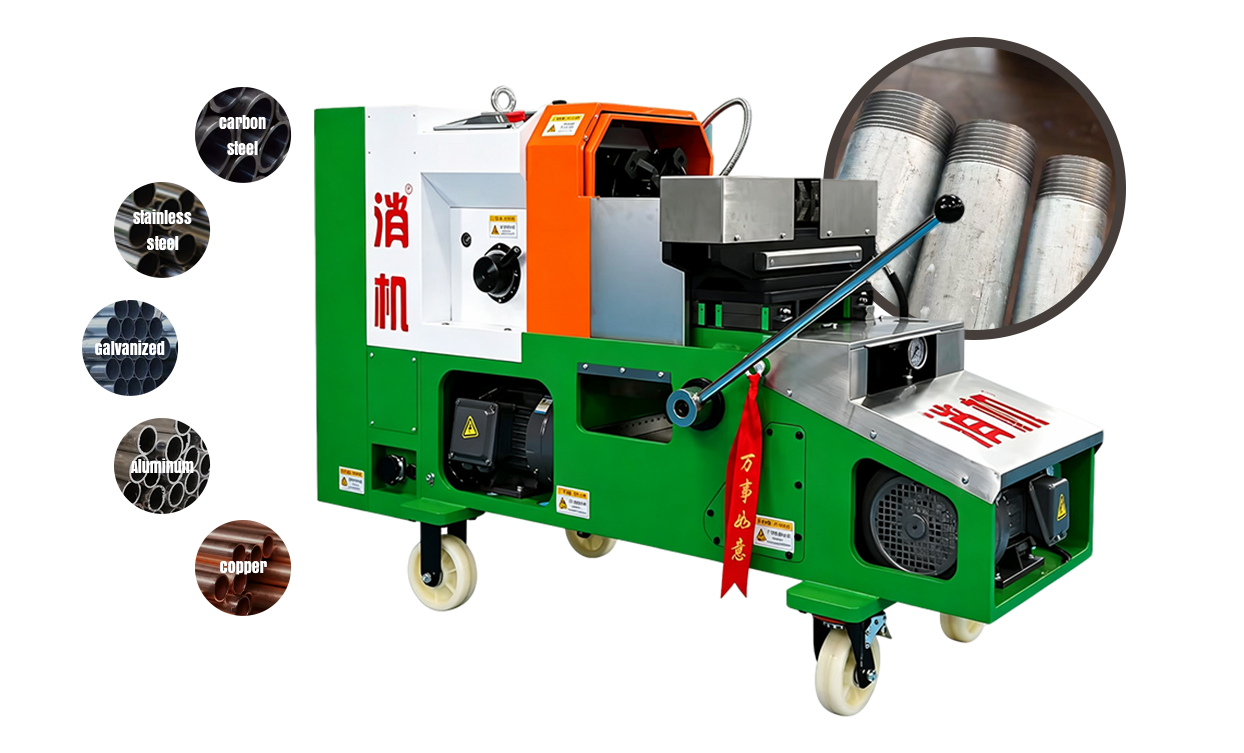
1. Identifiera rördiametern automatiskt 2. Automatisk verktygsjustering och inställning 3. Rörstorlekar från 15 mm till 100 mm ...
See Details
1. Nästa generations prestanda, som ger över 3 500 exakta snitt med varje blad 2. Intelligent motorteknik 3. Precision Shadow Line Guide 4...
See Details
Denna SQ100 4-tums 15-100 mm elektriska rörgängningsmaskin med dubbla hastigheter är konstruerad för exakta och effektiva rörgängningsoperationer, ...
See Details
Detta 18V litiumjon hydrauliska crimpverktyg är ett portabelt hydrauliskt verktyg designat för kabelterminalpressning. Det har ett borstlöst lit...
See Details
XJ.709 21V litiumjon högmagnetisk borstlös borrhammare är en hammare av industrikvalitet från märket Xiaojia. Utrustad med en högmagnetisk borstlös...
See Details
XJ.728 21V litiumjon högmagnetisk borstlös borrhammare är en kraftig hammare av industrikvalitet från märket Xiaojia. Med en uppgraderad högmagn...
See Details
XJ.204 16V 4" borstlös elektrisk motorsåg är en kompakt litiumjonmotorsåg från märket Xiaojia. Drivs av en 16V borstlös motor med ett 4" svärd, ...
See Details
XJ.206 16V 6" borstlös elektrisk motorsåg är en mellanstor litiumjonmotorsåg från märket Xiaojia. Drivs av en 16V borstlös motor med en 6" svärd...
See Details
21V litiumjonsprutpistolen MT är en sladdlös sprutpistol av industriell kvalitet från märket Xiaojia. Med en uppgraderad borstlös motor med förb...
See Details
Detta litiumbatteripaket för ryggsäck är en bärbar strömförsörjning med stor kapacitet designad för längre kontinuerlig drift av elverktyg. Geno...
See Details
Upphovsrätt © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

