


Höghastighetstål gängmatris
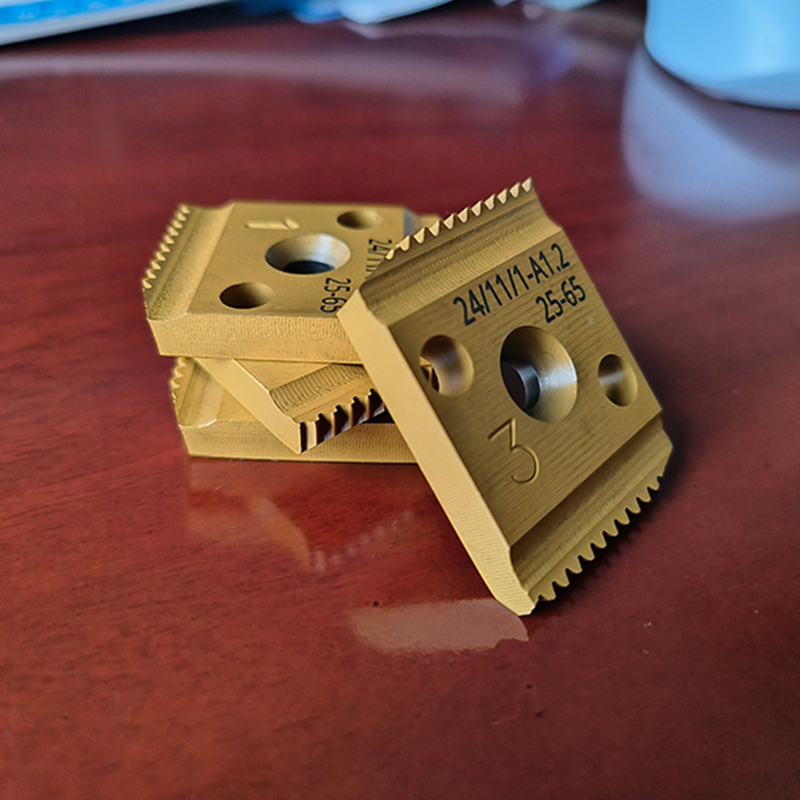
Kärnmaterial och prestanda: Gängformarna är tillverkade av höghastighetsstål (HSS), och har utmärkt hårdhet, slitstyrka och värmebeständighet, vilk...
See Details
En fyra-tums brandledning, ungefär fyrtio skarvar, ett två veckors överlämningsdatum och en maskin som bara är klassad till två tum. Den enda oöverensstämmelsen är det dyraste misstaget vid gängning av rör, och det dyker upp som hyrd utrustning, övertid eller gängor som inte klarar en mätare kontroll på inspektionsdagen. Fixeringen är inte en större maskin som standard; den matchar tre variabler korrekt: rörstorlek och väggtjocklek, gängstandarden som inspektören kommer att mäta och antalet skarvar som din besättning måste skära per skift.
Få de tre rätt och allt annat, inklusive pris, följer logiskt. Få dem fel och ingen mängd hästkrafter kompenserar.
Skala bort marknadsföringen och en gängmaskin är ett system av fem delar: chucken som håller röret, stanshuvudet som skär gängan, drivningen som vrider den, smörjningen och spånhanteringen och stödstativet eller bänken den sitter på. Svaghet i någon av dem visar sig som ett ovalt rör, trasiga trådar eller en maskin som går över golvet under belastning.
Fem specifikationer förtjänar din uppmärksamhet före priset:
Börja med det största röret på projektet och lägg sedan till en storlek på höjden. Om jobbet inkluderar 4-tums stigare och 6-tums samlingsrör, är en 4-tumsmaskin redan för liten; om arbetet är 1/2 till 2-tums HVAC och sprinklergrenledningar, är en 4-tums maskin bortkastat kapital och extra vikt på plats.
För vanligt installations- och underhållsarbete täcker tre maskinklasser de flesta situationer.
| Klass | Typisk kapacitet | Träningsmetod | Passar bäst till | Praktisk försiktighet |
|---|---|---|---|---|
| Manuell spärrgängare | 1/2 till 2 tum | Handdrivet, enkel stanshuvud | Reparationer, små kopplingar, trånga utrymmen | Förarutmattning, inkonsekvent avsmalning på långa körningar |
| El med dubbla hastigheter | 15 till 100 mm (1/2 till 4 tum) | Motordrift, två hastighetsområden | Installation på plats, brandledningar, VVS-nät | Kräver stabil kraft och korrekt hantering av formslitage |
| Automatisk intelligent | Konfigurerbar, vanligtvis till 4 tum och högre | Motordriven fastspänning, matning och smörjning | Tillverkningsbutiker, höga fogtal, icke-standardiserade gängor | Högre kapitalkostnad, behovsutbildade operatörer och planerat underhåll |
En elektrisk maskin med två hastigheter som SQ100 täcker 15 till 100 mm, medan SQ65 täcker 15 till 65 mm; skillnaden mellan en storleksklass avgör om en 3-tumslinje är rutin eller omöjlig.
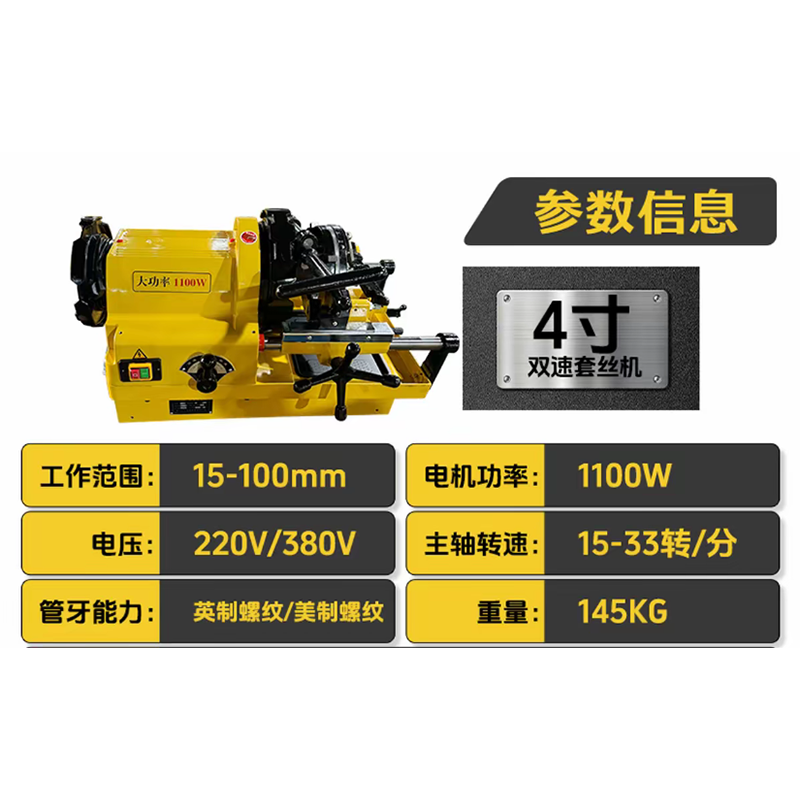 SQ100 4-tums 15-100 mm elektrisk rörgängningsmaskin med två hastigheter Denna SQ100 4-tums 15-100 mm elektriska rörgängningsmaskin med två hastigheter är konstruerad för exakta och effektiva rörgängningsoperationer, med ett arbetsområde på 15-100... Visa produkt →
Kontrollera även materialkompatibilitet. Trådar av kolstål lätt; rostfria, galvaniserade och legerade rör behöver lägre hastigheter, vassare stansar och generösare skärvätska, och vissa tunnväggiga rostfria kvaliteter bör skäras med en helt annan metod.
Beslutet är aritmetiskt, inte preferens. På 2-tums kolstål tar en manuell trädare vanligtvis 8 till 15 minuter per skarv när du inkluderar installation och hantering. En elektrisk maskin med två hastigheter tar det till ungefär 3 till 5 minuter. En automatisk maskin med driven fastspänning, matning och smörjning kan nå 1,5 till 2,5 minuter, och operatören är fri att förbereda nästa rör medan den nuvarande gängan skärs.
Multiplicera den skillnaden med din besättningskostnad. Vid 150 skarvar är gapet mellan 12 minuter och 3 minuter per skarv ungefär 22 timmars arbete på en enda uppgift, innan man räknar omarbete på avvisade trådar. Det är vanligtvis hela motiveringen för att gå upp en klass.
Automatiska maskiner tjänar sitt pris i tre specifika situationer: höga fogräkningar på repetitiva storlekar, blandade eller icke-standardiserade gängspecifikationer som kräver repeterbar stigning och djup, och butiker där gängkvaliteten direkt påverkar nedströmsmonteringen. För en entreprenör som skär tjugo skarvar i veckan i fem storlekar är en elektrisk maskin med dubbla hastigheter det bästa köpet, och besparingarna ligger i formar, reservdelar och en reservchuck.
Där automatisering verkligen förändrar resultaten är konsekvens. En maskin som kontrollerar matningshastighet och smörjning tar bort operatörsvariabeln som gör att gängorna varierar mellan skift, vilket spelar roll när en inspektör mäter en led av tio. Vår gängningslösningar är uppbyggda kring idén om repeterbar produktion snarare än enbart råhastighet.
 Intelligent gängmaskin 1. Identifiera rördiametern automatiskt Visa produkt →
Tråddefekter misslyckas sällan omedelbart. De misslyckas under trycktestning eller efter en säsong av termisk cykling. Tre kontroller fångar de flesta av dem.
NPT-gängor är avsmalnande vid 1:16, och konan måste skäras av stansen, inte tvingas av överdragning. En korrekt skuren NPT-skarv ska dras åt för hand med ungefär två till tre varv kvar och sedan ta två till tre varv med en skiftnyckel. Färre varv betyder en underdimensionerad tråd; mer betyder att tråden skars för djupt eller att stansen är sliten.
Använd en stigningsmätare för en snabb fältkontroll och en ring- eller pluggmätare för acceptans. En vanlig toleransposition är plus eller minus ett varv från grundmätarplanet. Om dina leder glider mot minussidan över ett skift, stanna och inspektera tärningen; slitaget är progressivt och enhetligt, så varje efterföljande tråd ärver det.
Avslitna, skakiga eller repade trådar pekar på fyra orsaker i sannolikhetsordning: slöa stansar, otillräcklig eller fel skärvätska, för hög spindelhastighet eller ett rör som inte hålls koncentriskt. Kontrollera chucken innan du skyller på stanshuvudet.
Det är där gängbudgetar tyst läcker. Höghastighetsstålstansar håller en kant mycket längre än motsvarande kolstål, särskilt på rostfria och galvaniserade rör, och de tolererar de avbrutna skären som uppstår när rörväggtjockleken varierar. Dubbeleggade konstruktioner skär på både fram- och bakkanten, vilket minskar det vridmoment som behövs per pass och ger en renare krön, till priset av ett något högre inköpspris.
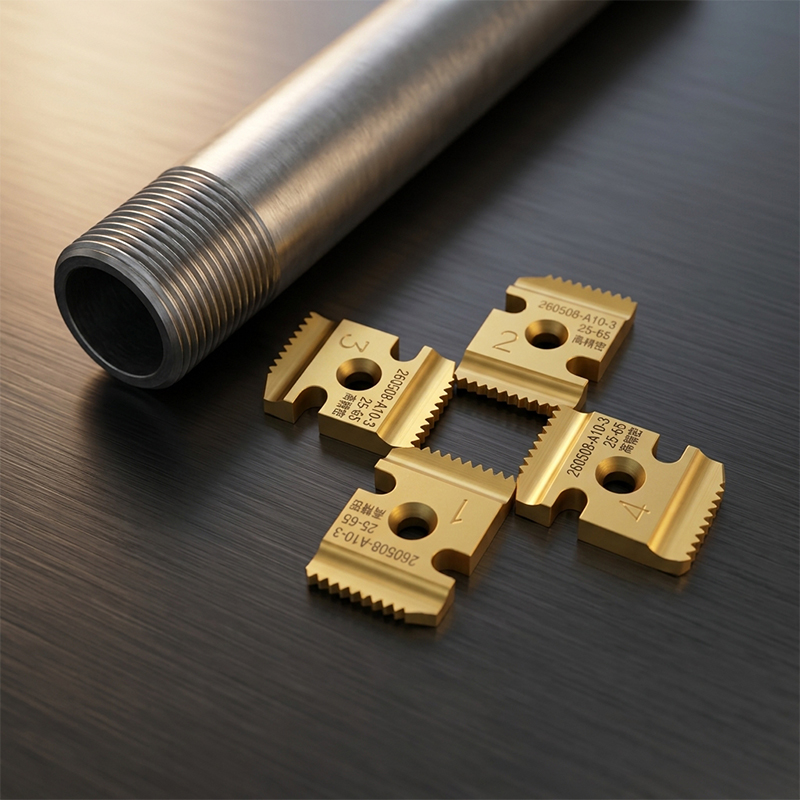 Dubbeleggade gängformar Specialiserad kompatibilitet: Exklusivt designade för intelligenta gängningsmaskiner, formarna har en hög precision bearbetad struktur som perfekt matchar den operativa... Visa produkt →
Skärvätska är inte valfritt på stål. Det kyler tärningen, spolar spån och kontrollerar friktionen som orsakar gnissning. Att köra en maskin torr för att spara vätska fördubblar vanligtvis formförbrukningen och ökar avvisningshastigheten, vilket är en mycket större kostnad än själva vätskan. Håll en spånbricka eller avskiljare i öglan så att återcirkulerad vätska inte bär slipande spån tillbaka till skäreggen.
Beställ matriser enligt den exakta standard som ditt projekt anger och behåll en reservsats på plats. En enstaka sliten tärning kan göra en hel besättning på tomgång under en dag medan en ersättare skickas.
Bekräfta leveransen innan maskinen kommer. Tvåhastighets elektriska gängare är vanligtvis tillgängliga i enfas 220V och trefas 380V konfigurationer, och de två är inte utbytbara på plats. Långa förlängningskablar orsakar spänningsfall som visar sig som långsamma starter och brända motorer; använd den kortaste kraftiga kabeln som möjligt och skydda kretsen med en jordfelsbrytare.
Praktiska säkerhetspunkter som erfarna besättningar tillämpar: en fotkontakt så att båda händerna håller sig borta från formhuvudet, skyddar den roterande chucken, ett nödstopp inom räckhåll och ett omedelbart stopp om maskinen börjar gå eller röret skiftar. Våta platser och vinterarbete utomhus kräver särskild uppmärksamhet för kabelns tillstånd, och maskinen bör placeras på ett stativ eller en bänk i stället för att stödjas på avskärningar.
Kallsågar och andra beredningsverktyg bör användas med samma disciplin. En fyrkantig, gradfri rörände gängar mycket mer exakt än en skärning med en slipskiva, och avgradning tar sekunder jämfört med att skära om en förstörd gänga.
För en djupare genomgång av urvalsprocessen, inklusive avvägningar mellan klasser, se den här praktiska guiden om hur man väljer en rörgängningsmaskin .
Köp för det största röret du kommer att gänga, gängstandarden som din inspektör kommer att mäta och skarvräkningen som din besättning måste producera varje skift. De tre svaren avgör om en elektrisk maskin med två hastigheter eller en automatisk intelligent enhet är rätt köp, och de avgör också hur mycket du ska spendera på formar och smörjning. Varje avslag spåras tillbaka till en tråkig tärning eller en glidande chuck var ett beslut som togs vid köpstadiet, inte på plats.

Kärnmaterial och prestanda: Gängformarna är tillverkade av höghastighetsstål (HSS), och har utmärkt hårdhet, slitstyrka och värmebeständighet, vilk...
See Details
Denna 21V litiumjonkanalstålhålslagare är ett portabelt hydrauliskt stansverktyg designat för att stansa hål i kanalstål, vinkelstål, stålplåtar oc...
See Details
Denna 380V elektriska trycktestpump är en professionell enhet designad för hydrostatisk trycktestning och läckagedetektering av rör, ventiler, tryc...
See Details
Denna 220V brandrörsborrmaskin är en professionell anordning designad för hålskärning på brandskydd och VVS-rör. Drivs av en 220V industrimotor ...
See Details
XJ.523 21V litium-jon borstlös slagnyckel är ett kraftigt verktyg av industriell kvalitet från märket Xiaojia. Drivs av en högeffekts borstlös m...
See Details
XJ.533 21V litiumjonborstlösa slagnyckel är ett 21V batteridrivet sladdlöst verktyg från märket Xiaojia, som kombinerar den förlängda drifttiden fö...
See Details
XJ.615 21V litiumjonborstlösa borrhammare/skruvdragare är en sladdlös borrmaskin för dubbla ändamål från märket Xiaojia. Drivs av ett 21V batteripa...
See Details
XJ.617 21V litium-jon borstlös borrhammare/skruvdragare är en kraftig multifunktionsborr från märket Xiaojia. Med en uppgraderad borstlös motor med...
See Details
XJ.908 21V litiumjoner med hög magnetisk borstlös vinkelslip är en slipmaskin av industrikvalitet från märket Xiaojia. Med en högmagnetisk borstlös...
See Details
XJ.206 16V 6" borstlös elektrisk motorsåg är en mellanstor litiumjonmotorsåg från märket Xiaojia. Drivs av en 16V borstlös motor med ett 6" svär...
See Details
Upphovsrätt © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

